4707Q
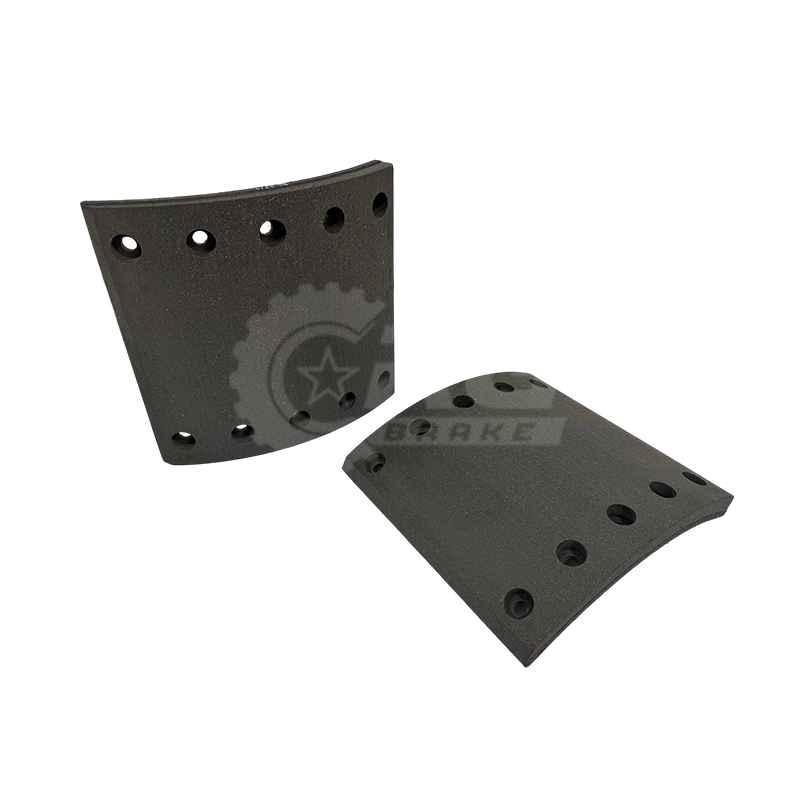
Amerykańskie szczęki hamulcowe 4707Q A19 3222 D2006 to wysokiej jakości komponent zamienny o dużej wytrzymałości, zaprojektowany specjalnie do ukła...
See Details


Okładziny hamulcowe to materiał cierny przyklejony lub przynitowany do szczęk hamulcowych w układach hamulców bębnowych, zaprojektowany tak, aby dociskał wewnętrzną powierzchnię obracającego się bębna hamulcowego w celu wytworzenia siły tarcia, która spowalnia i zatrzymuje pojazd. Stanowią funkcjonalne serce układu hamulcowego bębnowego, przekształcając energię kinetyczną poruszającego się pojazdu w ciepło poprzez kontrolowane tarcie. Chociaż klocki hamulcowe tarczowe cieszą się największym zainteresowaniem w dyskusjach na temat współczesnych pojazdów osobowych, okładziny hamulcowe pozostają dominującym elementem hamulców w ciężkich samochodach ciężarowych, autobusach, przyczepach, maszynach rolniczych i wielu pojazdach użytkowych na całym świecie – w zastosowaniach, w których nadal preferowane są hamulce bębnowe ze względu na ich właściwości samozasilające, wysoką masę termiczną i odporność na zanieczyszczenia.
Kiedy pedał hamulca jest wciśnięty, ciśnienie hydrauliczne lub powietrze dociska szczęki hamulcowe na zewnątrz do wewnętrznej powierzchni bębna. Materiał okładzinowy mocno dociśnięty do obracającego się bębna wytwarza tarcie proporcjonalne do przyłożonej siły i współczynnika tarcia masy okładzinowej. Tarcie to spowalnia bęben, a co za tym idzie, koło i pojazd. Cała energia hamowania jest pochłaniana w postaci ciepła przez okładzinę i bęben, dlatego właściwości termiczne materiału okładziny są tak samo istotne, jak jego właściwości tarcia. Okładzina, która dobrze sprawdza się w temperaturze otoczenia, ale blaknie pod wpływem długotrwałego ciepła hamowania, stanowi poważne zagrożenie dla bezpieczeństwa, szczególnie w pojazdach użytkowych na długich zjazdach.
Skład materiału okładzin hamulcowych bezpośrednio określa jego współczynnik tarcia, tolerancję cieplną, stopień zużycia, charakterystykę hałasu i kompatybilność z różnymi materiałami bębnów. Na przestrzeni dziesięcioleci branża okładzin hamulcowych przeszła przez kilka generacji technologii materiałowych, kierując się zarówno wymaganiami dotyczącymi wydajności, jak i coraz bardziej rygorystycznymi przepisami dotyczącymi ochrony środowiska i zdrowia. Zrozumienie różnic między tymi typami materiałów jest niezbędne do podejmowania świadomych decyzji o wymianie.
Azbest był dominującym materiałem okładzin hamulcowych przez większą część XX wieku ze względu na jego wyjątkową odporność na ciepło, stabilne właściwości cierne i niski koszt. Jednakże włókna azbestu uwalniane podczas zużycia i serwisowania hamulców są udowodnionym czynnikiem rakotwórczym powodującym międzybłoniaka i inne poważne choroby płuc. Azbestowe okładziny hamulcowe są obecnie zakazane lub surowo ograniczane w większości krajów i nigdy nie powinny być stosowane w żadnym nowym zastosowaniu hamulcowym. Pojazdy nadal wyposażone w okładziny azbestowe wymagają specjalistycznej obsługi podczas serwisu, aby zapobiec uwolnieniu i narażeniu włókien.
Wykładziny organiczne nie zawierające azbestu zastąpiły związki azbestu poprzez połączenie włókien takich jak szkło, guma, węgiel i kevlar z organicznymi spoiwami i modyfikatorami tarcia. Wykładziny NAO są cichsze, delikatniejsze dla powierzchni bębna i generują mniej pyłu niż związki półmetaliczne. Ich głównym ograniczeniem jest niższa tolerancja na ciepło i wyższe wskaźniki zużycia w przypadku długotrwałego, intensywnego użytkowania, co czyni je lepiej dostosowanymi do lżejszych pojazdów użytkowych, samochodów osobowych i zastosowań o niskiej intensywności, a nie do platform ciężarówek i autobusów o dużym obciążeniu.
Półmetaliczne okładziny hamulcowe zawierają od 30% do 65% metalu — zazwyczaj wełny stalowej, włókien miedzianych lub proszku żelaza — związanego żywicą organiczną lub syntetyczną. Ta zawartość metali radykalnie poprawia odprowadzanie ciepła i rozszerza zakres temperatur roboczych, dzięki czemu okładziny półmetaliczne dobrze nadają się do cięższych pojazdów i zastosowań związanych z hamowaniem o dużej liczbie cykli. Kompromisem jest większe zużycie bębna, zwiększony hałas w niskich temperaturach i większe wytwarzanie pyłu w porównaniu ze związkami organicznymi.
Spiekane okładziny hamulcowe są wytwarzane poprzez prasowanie i łączenie cieplne proszków metali – zazwyczaj stopów brązu, żelaza lub miedzi – bez spoiw organicznych. Powstały materiał jest niezwykle trwały, utrzymuje stałe współczynniki tarcia w bardzo wysokich temperaturach oraz jest wysoce odporny na wilgoć i zanieczyszczenia. Wykładziny spiekane są preferowanym wyborem w przypadku zastosowań wymagających dużych obciążeń, w tym pojazdów górniczych, sprzętu wojskowego, taboru kolejowego i samolotów. Ich wysoki koszt i agresywne zużycie powierzchni bębnów sprawiają, że nie nadają się do standardowego użytku w pojazdach użytkowych i osobowych.
Okładziny hamulcowe wzmocnione włóknem ceramicznym stanowią aktualny postęp w technologii okładzin niemetalowych. Oferują doskonałą stabilność cieplną, bardzo niskie wytwarzanie pyłu, minimalne zużycie bębna i stałą wydajność tarcia w szerokim zakresie temperatur. Coraz częściej stosowane zarówno w pojazdach użytkowych, jak i w samochodach osobowych o wysokich osiągach, okładziny ceramiczne eliminują wiele niedociągnięć wcześniejszych typów materiałów – chociaż zazwyczaj wiążą się z wyższym kosztem jednostkowym niż konwencjonalne alternatywy organiczne lub półmetaliczne.
Wybór okładzin hamulcowych wyłącznie na podstawie ceny lub marki to błąd, który może zagrozić zarówno bezpieczeństwu pojazdu, jak i ekonomice eksploatacji. Kilka specyfikacji technicznych określa, jak okładzina hamulcowa będzie faktycznie działać w trakcie eksploatacji, a te muszą być dokładnie dopasowane do zastosowania pojazdu, klasy wagowej i środowiska pracy.
| Specyfikacja | Co to znaczy | Dlaczego to ma znaczenie |
| Współczynnik tarcia (μ) | Stosunek siły tarcia do przyłożonej siły | Określa siłę hamowania dla danego ciśnienia zadziałania hamulca |
| Kod tarcia (SAE J866) | Dwuliterowy kod wskazujący poziom tarcia normalnego i gorącego | Umożliwia ujednolicone porównanie produktów podszewkowych |
| Maksymalna temperatura robocza | Najwyższa utrzymująca się temperatura przed blaknięciem lub degradacją | Krytyczne w zastosowaniach związanych z hamowaniem podczas zjazdów ze wzniesień, przy obciążeniu lub przy dużej liczbie cykli |
| Wskaźnik zużycia | Straty materiałowe na jednostkę energii hamowania | Określa żywotność i częstotliwość wymiany |
| Ściśliwość | Ugięcie pod obciążeniem przy określonych ciśnieniach | Wpływa na wyczucie pedału i charakterystykę reakcji hamulca |
| Wytrzymałość na ścinanie | Siła wiązania między wyściółką a butem | Zapobiega oddzielaniu się okładzin przy dużych obciążeniach hamowania |
Kod tarcia SAE J866 jest praktycznym narzędziem do porównywania okładzin. Pierwsza litera oznacza normalny współczynnik tarcia na zimno, a druga oznacza współczynnik tarcia na gorąco po cyklu termicznym — obie litery odpowiadają znormalizowanym zakresom od C (bardzo niski, poniżej 0,15) do G (bardzo wysoki, powyżej 0,45). Wykładzina oznaczona „EE” zachowuje się stale przy umiarkowanych poziomach tarcia zarówno na zimno, jak i na gorąco, podczas gdy okładzina oznaczona „EF” po podgrzaniu nieznacznie zwiększa tarcie – cecha, która może być korzystna lub problematyczna w zależności od zastosowania.
Zużyte okładziny hamulcowe nie ulegają uszkodzeniu od razu – ulegają stopniowej degradacji, a sygnały ostrzegawcze stają się widoczne na długo przed całkowitą awarią okładzin. Wczesne rozpoznanie tych objawów pozwala na zaplanowaną wymianę zamiast na naprawę awaryjną, a co ważniejsze, zapobiega katastrofalnym skutkom awarii okładzin w załadowanym pojeździe użytkowym lub w warunkach dużego natężenia ruchu.
Wymiana okładzin hamulcowych to precyzyjne zadanie, które wykracza daleko poza zwykłą wymianę starego materiału ciernego na nowy. Podczas wymiany okładzin należy ocenić stan całego zespołu hamulca bębnowego i zająć się nim, aby zapewnić prawidłowe działanie nowych okładzin i osiągnięcie ich znamionowej żywotności. Oszczędności podczas wymiany okładzin to fałszywa oszczędność, która prowadzi do przedwczesnego zużycia, niskiej wydajności i potencjalnych awarii bezpieczeństwa.
Przed montażem nowych okładzin należy zmierzyć bęben hamulcowy pod kątem średnicy wewnętrznej, stanu nieokrągłości i wykończenia powierzchni. Bębny, na których powstały zarysowania, pęknięcia cieplne lub nadmierne zwężenie w wyniku wieloletniego kontaktu okładzin, spowodują nierównomierne zużycie nowych okładzin i nieosiągnięcie pełnej powierzchni styku, co zmniejsza skuteczność hamowania i generuje hałas. Bębny mieszczące się w zakresie nadwymiaru określonego przez producenta mogą być obrabiane w celu uzyskania gładkiej, prawdziwej powierzchni. Bębny, które przekroczyły specyfikację maksymalnej średnicy, należy wymienić. Próba dopasowania nowych okładzin do mocno zużytego bębna marnuje koszt nowych okładzin.
Cylindry kół należy sprawdzać pod kątem wycieków, korozji otworów i stanu uszczelnień tłoków przy każdej wymianie okładzin. Przeciekający cylinder koła w krótkim czasie zanieczyszcza nowe okładziny płynem hamulcowym, niszcząc ich właściwości cierne i wymagając ponownej wymiany. Sprężyny powrotne, mechanizmy regulacyjne i osprzęt dociskowy również powinny zostać wymienione — te małe elementy są niedrogie w stosunku do kosztów robocizny, a ich awaria po wymianie okładzin prowadzi do przedwczesnego zużycia, ciągnięcia hamulców lub utraty regulacji hamulców.
Nowe okładziny hamulcowe wymagają kontrolowanego okresu docierania, aby osiągnąć pełny kontakt powierzchni okładziny z bębnem oraz aby umożliwić utwardzenie i stabilizację wierzchniej warstwy materiału ciernego. W przypadku pojazdów użytkowych obejmuje to zazwyczaj serię umiarkowanych uruchomień hamulców, zaczynając od coraz wyższych prędkości, z przerwami na chłodzenie pomiędzy każdym zatrzymaniem – zgodnie ze specyficzną procedurą dopasowywania producenta okładzin. Agresywne hamowanie na nowych okładzinach przed ich całkowitym dotarciem może spowodować zaszklenie powierzchni okładzin, co trwale obniża współczynnik tarcia i nie da się go skorygować bez ponownej wymiany okładzin.
Najważniejszą zasadą przy doborze okładzin hamulcowych jest dopasowanie ich specyfikacji do rzeczywistych wymagań eksploatacyjnych pojazdu. Stosowanie okładzin przeznaczonych do lekkich dostaw miejskich w ciężarówkach dalekobieżnych poruszających się po górskich trasach lub montowanie mieszanki wysokotemperaturowej do ciężkich zastosowań w pojeździe, który nigdy nie generuje znacznego ciepła podczas hamowania, to błędy, które skutkują albo przedwczesną awarią, albo niepotrzebnymi kosztami. Poniższe wytyczne stanowią praktyczne ramy dopasowywania aplikacji.
W razie wątpliwości należy zapoznać się z dokumentacją specyfikacji hamulców producenta pojazdu lub osi i dopasować kod tarcia dokładnie do specyfikacji oryginalnego wyposażenia. Wymiana na mieszankę okładzinową o wyższej wydajności jest korzystna tylko wtedy, gdy reszta układu hamulcowego – bębny, cylindry kół, siła uruchamiająca – również jest w stanie poradzić sobie ze zwiększonym poziomem tarcia bez negatywnego wpływu na równowagę lub sterowanie hamulcem. Układ hamulcowy jest tak skuteczny, jak jego najsłabszy element, a okładziny hamulcowe stanowią krytyczny interfejs, w którym specyfikacje techniczne spełniają rzeczywiste bezpieczeństwo.

Amerykańskie szczęki hamulcowe 4707Q A19 3222 D2006 to wysokiej jakości komponent zamienny o dużej wytrzymałości, zaprojektowany specjalnie do ukła...
See Details
4709ES2 EATON 819707 Szczęki hamulcowe American to wysokowydajny, wytrzymały element hamulcowy, starannie zaprojektowany, aby spełniać rygorystyczn...
See Details
Amerykańskie szczęki hamulcowe CA33 A 3222FM61 to wysokowydajny komponent przeznaczony do dużych obciążeń, zaprojektowany specjalnie tak, aby spełn...
See Details
Europejskie szczęki hamulcowe BPW200 05.091.27.83.0 o wymiarach 420×200 mm to wysokiej jakości komponent zamienny na rynek wtórny, który został skr...
See Details
Europejskie szczęki hamulcowe VOLVO200 3095196 zostały skrupulatnie zaprojektowane i skonstruowane, aby spełniać rygorystyczne wymagania samochodów...
See Details
Odlewane szczęki hamulcowe SC254 1104545 to najwyższej jakości element hamulcowy o wysokiej wydajności, szczegółowo zaprojektowany z myślą o ciężki...
See Details
Okładziny hamulcowe American 4707 zostały zaprojektowane tak, aby zapewnić wyjątkową skuteczność hamowania, specjalnie zaprojektowane, aby sprostać...
See Details
BPW200 05.091.27.83.0 Szczęki hamulcowe z okładzinami to najwyższej jakości element hamulcowy o wysokiej wydajności, szczegółowo zaprojektowany do ...
See Details
Zestawy sprzętu 1308E E-5139 (nr części 1308E, nr OEM E-5139) zostały starannie zaprojektowane, aby zapewnić skuteczne i kompleksowe rozwiązanie do...
See Details
Zestawy osprzętu 4515E E-1816SHD, oznaczone numerem OEM E-1816SHD, stanowią wysokiej jakości, kompleksowy zestaw okuć, starannie zaprojektowany do ...
See DetailsUzyskaj bezpłatną (spersonalizowaną) wycenę

derek@crgbrake.com
vicky@crgbrake.com

 NASZ produkt
Aktualności
Prawa autorskie © Zhejiang Courage Auto Parts Co., Ltd. All Rights
Zarezerwowane
 Pojazdy użytkowe CRG Producenci części hamulcowych