4515Q
4515Q A91 3222 S1293 Amerykańskie szczęki hamulcowe to najwyższej jakości, wysokowydajny element zamienny, skrupulatnie zaprojektowany do stosowani...
See Details


Wybór samochodowych okładzin ciernych nie polega na wybieraniu najtańszej listwy z półki. Jest to decyzja dotycząca specyfikacji, powiązana z geometrią szczęk hamulcowych, masą pojazdu i temperaturą roboczą. Za każdym razem, gdy ciężki samochód ciężarowy lub przyczepa zatrzymuje się wielokrotnie na długim zjeździe, okładzina cierna stanowi interfejs, który przekształca energię kinetyczną w ciepło. Jeśli okładzina nie jest w stanie utrzymać swojego współczynnika tarcia przy obciążeniu termicznym, działanie hamulca słabnie, a droga hamowania wydłuża się.
Praktycznym pytaniem dla menedżerów flot, techników warsztatów i nabywców części jest to, jak wybrać właściwą okładzinę dla danego pojazdu i uniknąć przedwczesnego zużycia, zarysowania bębna lub awarii bezpieczeństwa. W tym artykule wyjaśniono podstawową technologię materiałową, klasy wydajności i kluczowe różnice między amerykańskimi i europejskimi platformami okładzinowymi.
Samochodowa okładzina cierna to zakrzywiony, odporny na zużycie materiał kompozytowy przymocowany do zewnętrznej powierzchni szczęki hamulcowej. Po zaciągnięciu hamulca ciśnienie hydrauliczne lub pneumatyczne wypycha klocek na zewnątrz i dociska okładzinę do wewnętrznej powierzchni bębna hamulcowego. W przeciwieństwie do klocka hamulca tarczowego, który działa na płaską tarczę, okładzina hamulca bębnowego opiera się o cylindryczną powierzchnię, dlatego jej promień, profil i sposób montażu muszą dokładnie odpowiadać platformie szczęki.
Ciężkie samochody ciężarowe i przyczepy w dalszym ciągu w dużym stopniu opierają się na hamulcach bębnowych, szczególnie w osiach przyczep oraz we flotach północnoamerykańskich. Okładzina cierna tych kotew jest częścią eksploatacyjną, która pochłania zużycie, chroni droższe szczęki i bęben hamulcowy i ostatecznie decyduje o skuteczności hamowania. Okładzina o niewłaściwym promieniu lub układzie otworów nie będzie prawidłowo osadzona, co prowadzi do nierównego kontaktu, wibracji i zmniejszonej skuteczności hamowania.
Mieszanka surowców wewnątrz samochodowej okładziny ciernej reguluje większość jej zachowania. Podstawowym spoiwem jest zwykle termoutwardzalna żywica fenolowa, która spaja konstrukcję i zapewnia stabilność wymiarową wykładziny w podwyższonych temperaturach. Włókna wzmacniające, takie jak włókna szklane, aramidowe, stalowe lub mineralne, zapewniają wytrzymałość mechaniczną, podczas gdy wypełniacze i modyfikatory tarcia, takie jak grafit, cząstki mosiądzu lub proszki ceramiczne, regulują współczynnik tarcia, szybkość zużycia i charakterystykę hałasu.
Chociaż kupujący rzadko sprawdza recepturę miksowania, konsekwencje tego receptury ujawniają się w trzech obszarach:
Proces produkcyjny ma równie duże znaczenie. Typowa produkcja obejmuje mieszanie sproszkowanych i włóknistych składników, wstępne formowanie mieszaniny w szorstki kształt, prasowanie na gorąco na elementach wzmacniających, utwardzanie żywicy fenolowej i szlifowanie części do dokładnej grubości. Jeśli etap utwardzania zostanie przyspieszony, lotne związki pozostaną uwięzione w materiale i mogą powodować przedwczesne blaknięcie lub nawet rozwarstwienie podczas gwałtownego hamowania.
W przypadku zastosowań o dużym obciążeniu stała jakość partii nie jest opcjonalna. Ten sam numer części musi generować za każdym razem tę samą krzywą tarcia, w przeciwnym razie warsztat nie będzie w stanie przewidzieć drogi hamowania. Z tego powodu fabryka posiadająca wewnętrzny sprzęt do testowania i kontrolowaną linię produkcyjną jest bezpieczniejszym źródłem niż sprzedawca, który nie kontroluje receptury.
Głównym parametrem wydajności każdej okładziny ciernej jest jej współczynnik tarcia, zwykle wyrażany w μ lub w formie literowej. W tradycyjnym systemie klasyfikacji oznaczenie takie jak F opisuje nominalny poziom tarcia dynamicznego, który jest wystarczająco stabilny dla większości zastosowań hamulców bębnowych o dużym obciążeniu. Pełny gatunek, taki jak FF, wskazuje, że okładzina utrzymuje pas tarcia w normalnych temperaturach roboczych, a także pod większymi obciążeniami termicznymi, dlatego też okładziny klasy FF są szeroko stosowane w pojazdach użytkowych.
Kupujący czasami widzą oznaczenia specyficzne dla zastosowania, które zawierają numer i klasę, na przykład 23K FF. Wartość K zwykle odnosi się do stanu związanego z zastosowaniem lub wartości pracy kinetycznej stosowanej przez producenta w celu zdefiniowania koperty roboczej. W praktyce oznacza to, że okładzina została zaprojektowana tak, aby przekształcać energię kinetyczną w ciepło, pozostając wewnątrz stabilnego okna tarcia, bez dryfowania w obszar zanikania, gdy bęben się nagrzewa.
Bardziej przydatne niż liczba na pudełku jest zachowanie w temperaturze. Dobra, wytrzymała okładzina zachowuje akceptowalne tarcie w normalnych temperaturach roboczych, a opóźnienia zanikają znacznie powyżej stanu generowanego podczas ciągłego hamowania w górach. Musi także szybko zregenerować się po schłodzeniu, ponieważ zanik hamulców staje się znacznie bardziej niebezpieczny, gdy kierowca dotrze do kolejnego zjazdu, zanim materiał cierny odzyska swoje pierwotne właściwości.
Ta sama mieszanka cierna źle zachowuje się w eksploatacji, jeśli profil okładziny nie pasuje do szczęki hamulcowej. Dlatego też okładziny kataloguje się według platformy i modelu buta, a numer katalogowy należy zawsze zgadzać z rzeczywistym profilem buta w pojeździe.
Okładziny cierne typu amerykańskiego są powszechnie stosowane w szczękach hamulcowych ciężkich samochodów ciężarowych i przyczep zbudowanych według standardów Meritor, Eaton lub podobnych. Popularne odniesienia obejmują płaskie lub lekko zakrzywione okładziny z serii 4515 i 4707, które są wybierane na podstawie szerokości i grubości buta oraz wymagań dotyczących nitowania lub klejenia. Okładziny te często dostarczane są w postaci gołych pasków do użytku warsztatowego, z opcją fabrycznie wykonanego nacięcia lub fazowania. Te same okładziny są również dostępne wstępnie zamontowane na okładzinowych szczękach hamulcowych, jeśli flota preferuje montaż bez przestojów.
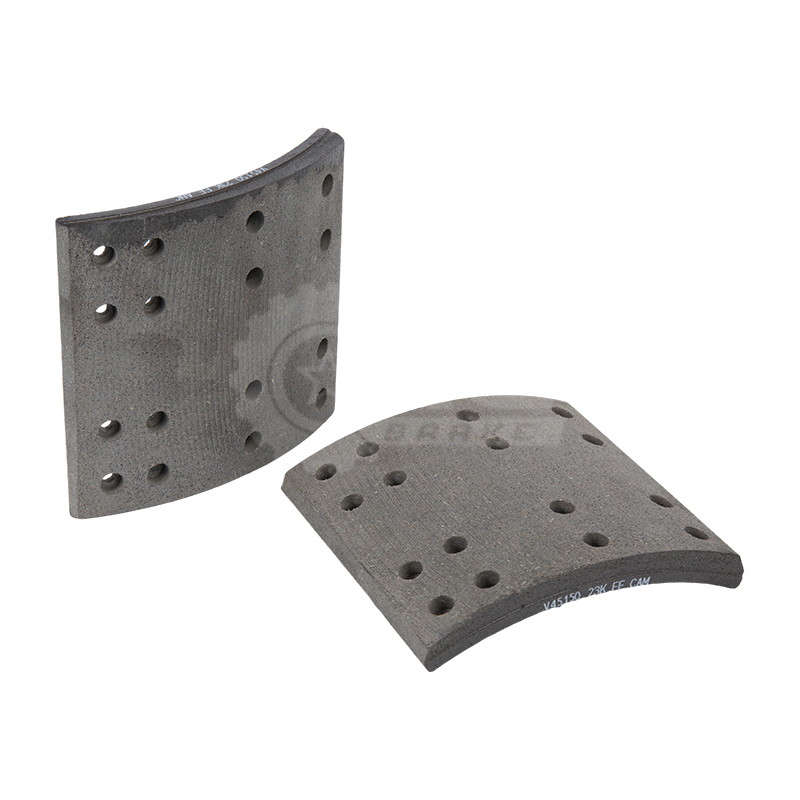 FMSI 4515 Amerykańskie okładziny hamulcowe do pojazdów ciężarowych o dużej ładowności Standardowa okładzina typu amerykańskiego o wymiarach 16,5 x 7 cali do osi Meritor i podobnych, powiązana z WVA 19036/19037. Jest odporny na blaknięcie pod wpływem ciepła i minimalizuje hałas, dzięki czemu jest praktycznym zamiennikiem w przypadku transportu długodystansowego lub w trudnych warunkach. Zobacz produkt →
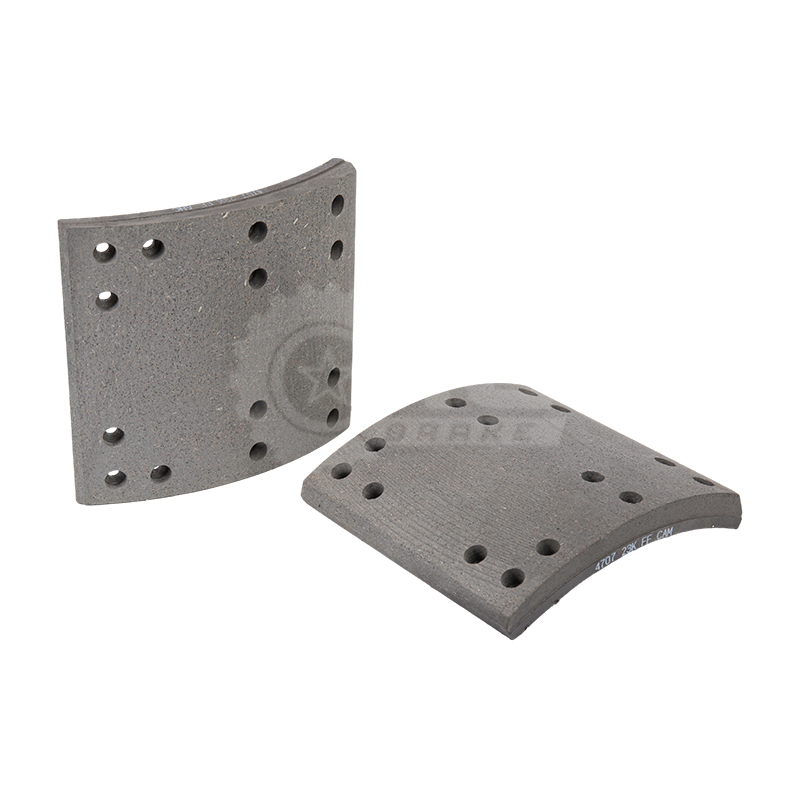 FMSI 4707 Amerykańskie okładziny hamulcowe do układów osi Meritor Ta okładzina o wymiarach 16,5 x 7 cali spełnia wymagania FMSI 4707 i WVA 19030, opracowane dla osi Meritor. Zapewnia stałą odporność na tarcie i blaknięcie, odpowiednią dla flot miejskich i flot dalekobieżnych poszukujących niezawodnego hamowania. Zobacz produkt →
Okładziny hamulcowe typu europejskiego spełniają wymagania dotyczące lokalizacji i konturu europejskich osi, takich jak BPW, SAF, Volvo i podobnych platform. Te okładziny często mają bardziej złożony profil niż amerykańskie gołe paski, ponieważ but może wykorzystywać wypustki ustalające, dodatkowe etapy klejenia lub specjalne fazowania krawędzi, które przylegają równo do bębna. Seria 19032 jest typowym odniesieniem do zastosowań w Europie wymagających dużych obciążeń i musi być dopasowana do odpowiedniego modelu osi lub klocka, aby uniknąć problemów z dopasowaniem.
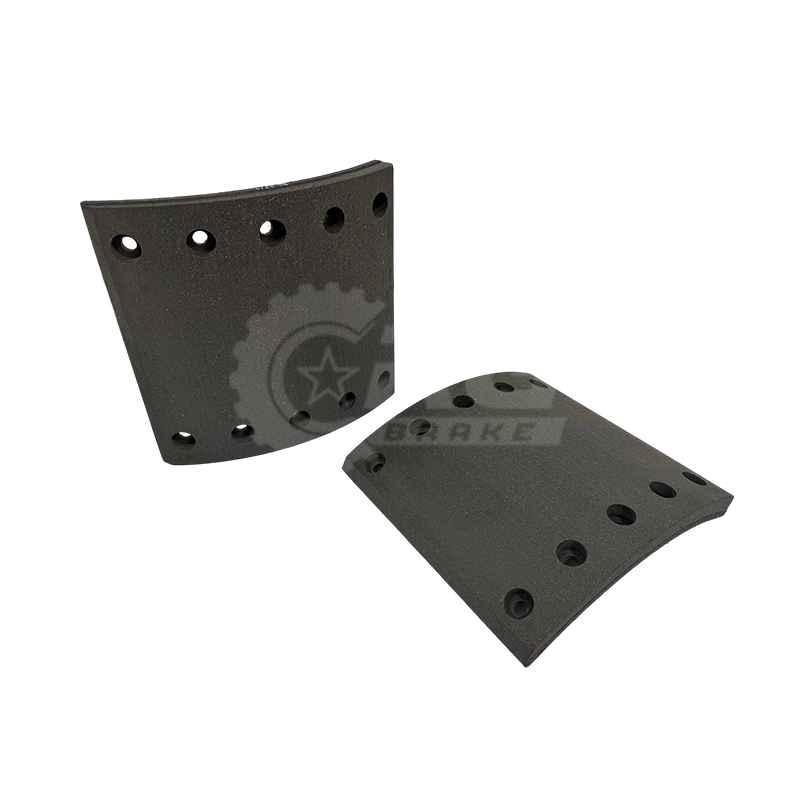 WVA 19032 Europejska okładzina hamulcowa do zespołów osi BPW Okładzina typu europejskiego o wymiarach 420 x 180 mm do systemów BPW, oznaczona przez WVA 19032 i FMSI BPW180. Precyzyjny profil i stabilność termiczna pomagają zapewnić odpowiednie dopasowanie i niezawodne hamowanie w mieszanych flotach pojazdów ciężkich. Zobacz produkt →
W przypadku organizacji obsługujących floty mieszane zrozumienie tych różnych platform pozwala uniknąć kosztownych błędów w zamawianiu:
| Punkt porównawczy | Przykład typu amerykańskiego | Przykład typu europejskiego |
|---|---|---|
| Typowe odniesienia do podszewek | 4515, 4707 | 19032 |
| Typowe platformy szczęk hamulcowych | Buty w stylu Meritor, Eaton | Buty w stylu BPW, SAF, Volvo |
| Technika dopasowania | Nitowane lub klejone | Klejone lub profilowane z wypustkami ustalającymi |
| Wspólne podejście do zamówień | Gołe podszewki lub buty z podszewką | Buty z podszewką lub zestawy łączone na zamówienie |
Po ustaleniu rodzaju okładziny ciernej kolejną decyzją jest poziom montażu. Warsztat może kupić gołe samochodowe okładziny cierne i zająć się samym nitowaniem lub klejeniem, co zapewnia elastyczność i często niższy koszt części. Jednak takie podejście wymaga sprzętu wiertniczego, wykwalifikowanej siły roboczej i starannej kontroli jakości na każdej linii.
Wiele flot preferuje szczęki hamulcowe z okładziną, ponieważ okładzina jest fabrycznie klejona lub nitowana, co eliminuje błędy montażowe i tworzy spójną powierzchnię styku. Aby zapewnić jeszcze szybsze obroty, okładzinowy klocek hamulcowy z zestawem osprzętu zawiera sprężyny, sworznie, elementy regulatora i elementy montażowe w jednym pudełku. Technik po prostu zdejmuje stary zespół butów i montuje zupełnie nowe urządzenie. Kompromis polega na tym, że zmontowane wersje kosztują więcej w zakupie i wysyłce, a przed złożeniem zamówienia wymagają dokładnej identyfikacji osi i klocków.
Z punktu widzenia zamówień niezawodnym rozwiązaniem jest najpierw zdefiniowanie modelu osi pojazdu, sprawdzenie typu starego klocka i numeru części okładziny, a następnie dokonanie wyboru pomiędzy gołymi okładzinami lub kompletnym montażem w oparciu o możliwości warsztatu.
Najczęstsze błędy przy zakupie okładzin ciernych o dużej wytrzymałości to ignorowanie profilu buta, zawyżanie poziomu tarcia i kupowanie od dostawcy, który nie jest w stanie udokumentować składu. Pojazdy ciężarowe korzystające z tego samego modelu osi mogą nadal różnić się średnicą bębna, grubością okładziny i układem otworów, dlatego dane kryjące się za numerem części mają większe znaczenie niż ogólny opis.
Oceniając dostawcę, poproś o informacje techniczne określające stopień tarcia, zalecany zakres temperatur i numer referencyjny odpowiedniego klocka hamulcowego. Sprawdź, czy dostawca obsługuje niestandardowe wiercenie, wycinanie rowków, fazowanie lub etykietowanie OEM. Preferuj producenta, który kontroluje cały proces, od receptury ciernej po montaż konstrukcyjny, ponieważ tylko w ten sposób można zagwarantować spójność partii.
Nasz zespół w CRG spędził ponad dwie dekady na opracowywaniu wytrzymałych produktów hamulcowych, w tym formułowanie tarcia i inżynieria szczęk hamulcowych dla flot komercyjnych. Jako fabryka produkujemy amerykańskie i europejskie okładziny cierne, okładziny szczęk hamulcowych oraz kompletne zestawy sprzętu w jednym zakładzie, poddając wewnętrznym testom każdą wypuszczaną przez nas mieszankę. W przypadku zamówień specyficznych dla pojazdu wyślij model osi i numer części okładziny do naszego zespołu inżynierów w celu potwierdzenia. Bezpośrednie zapytanie fabryczne wyjaśni opcje wiercenia, dostępność zapasów i dokumentację testową, zanim zaangażujesz się w pełną partię.

4515Q A91 3222 S1293 Amerykańskie szczęki hamulcowe to najwyższej jakości, wysokowydajny element zamienny, skrupulatnie zaprojektowany do stosowani...
See Details
4709ES2 EATON 819707 Szczęki hamulcowe American to wysokowydajny, wytrzymały element hamulcowy, starannie zaprojektowany, aby spełniać rygorystyczn...
See Details
Europejskie szczęki hamulcowe BPW180 05.091.46.17.0 wyróżniają się jako wysokowydajny element układów hamulcowych pojazdów użytkowych, cieszący się...
See Details
Europejskie szczęki hamulcowe BPW200 05.091.27.83.0 o wymiarach 420×200 mm to wysokiej jakości komponent zamienny na rynek wtórny, który został skr...
See Details
Szczęki hamulcowe American Brake Linings 4515 mają standardowe wymiary 16,5 x 7 cali, które są powszechnie uznawane za optymalny rozmiar dla wielu ...
See Details
Ta europejska okładzina hamulcowa 19032 o wymiarach 420 mm długości i 180 mm szerokości to najwyższej jakości element cierny o wysokiej wydajności,...
See Details
BPW200 05.091.27.83.0 Szczęki hamulcowe z okładzinami to najwyższej jakości element hamulcowy o wysokiej wydajności, szczegółowo zaprojektowany do ...
See Details
Szczęki hamulcowe z okładzinami 4515Q A91 3222 S1293 z zestawami okuć zostały fachowo zaprojektowane, aby zapewnić wyjątkową skuteczność hamowania ...
See Details
Te szczęki hamulcowe z okładzinami EATON 819707 4709ES2 z zestawami osprzętu mają wymiary 16,5 na 7 cali i zostały specjalnie zaprojektowane, aby p...
See Details
Zestawy sprzętu 1308E E-5139 (nr części 1308E, nr OEM E-5139) zostały starannie zaprojektowane, aby zapewnić skuteczne i kompleksowe rozwiązanie do...
See DetailsUzyskaj bezpłatną (spersonalizowaną) wycenę

derek@crgbrake.com
vicky@crgbrake.com

 NASZ produkt
Aktualności
Prawa autorskie © Zhejiang Courage Auto Parts Co., Ltd. All Rights
Zarezerwowane
 Pojazdy użytkowe CRG Producenci części hamulcowych