4707Q
Amerykańskie szczęki hamulcowe 4707Q A19 3222 D2006 to wysokiej jakości komponent zamienny o dużej wytrzymałości, zaprojektowany specjalnie do ukła...
See Details


Kiedy do warsztatu wjeżdża przyczepa wyprodukowana w Europie, technik nie sięga po ogólny numer części – sięga po numer referencyjny WVA. Dzieje się tak, ponieważ europejskie szczęki hamulcowe podlegają systemowi numeracji powiązanemu bezpośrednio z konstrukcją osi, nośnością i specyfikacjami oryginalnego wyposażenia. Wybór odpowiedniego zamiennika nie jest zadaniem pomiarowym; jest to zadanie polegające na powiązaniu numeru OE pojazdu z odpowiednim identyfikatorem WVA. Właściwe dopasowanie gwarantuje bezpieczeństwo, zgodność z przepisami i przewidywalność kosztów w przeliczeniu na kilometr.
Europejskie szczęki hamulcowe to zespoły przenoszące tarcie stosowane w układach hamulców bębnowych w ciężkich samochodach ciężarowych, przyczepach i autobusach budowanych zgodnie z normami europejskimi. Można je powszechnie spotkać na osiach BPW, SAF, Mercedes-Benz, Volvo i MAN. W odróżnieniu od podejścia skupiającego się na rozmiarze, typowego dla katalogów w Ameryce Północnej, europejski rynek części zamiennych koncentruje się na systemie numeracji WVA. Numer WVA – wydany przez Wirtschaftsverband der Fahrzeugindustrie — w unikalny sposób identyfikuje kształt, krzywiznę i punkty mocowania szczęki hamulcowej, co czyni go głównym językiem zapewniającym kompatybilność.
Krytycznym odejściem konstrukcyjnym od wielu butów w stylu amerykańskim jest powszechne stosowanie żeliwnych platform. W europejskich zastosowaniach wymagających dużych obciążeń często stosuje się odlewany szczęk hamulcowy (żeliwny lub staliwny) zamiast spawanego szkieletu z tłoczonej stali. Odlewana konstrukcja zapewnia większą sztywność w utrzymujących się temperaturach hamowania i jest odporna na odkształcenia osi przyczep o dużej wydajności. Ten wybór konstrukcyjny idzie w parze z wyraźnym wzorem otworów na nity i kieszeniami na rolki krzywki, które mają geometrię zatwierdzoną przez OE. W praktyce na oś BPW można stosować wyłącznie klocki, których odlew podstawy odpowiada fabrycznemu promieniowi, rozstawowi otworów i konfiguracji sworzni kotwiących – czyli parametrom, które dokładnie określa numer WVA.
Wytrzymałe szczęki hamulcowe w Ameryce Północnej są produkowane głównie z tłoczonych żeber stalowych przyspawanych do walcowanego stołu, a proces ten pozwala utrzymać niską masę jednostkową i koszt materiału. Z kolei projekty europejskie w dużym stopniu opierają się na geometrii odlewów. Żeliwne ślizgi zapewniają wyższą sztywność konstrukcyjną pod obciążeniem termicznym, co jest zdecydowaną zaletą na długich zjazdach, gdzie temperatura bębna zwykle przekracza 400°C. Odlew tworzy również stabilną platformę dla okładziny – nitowanej lub klejonej – i zmniejsza ryzyko pęknięć spowodowanych odkształceniami stołu, które mogą pojawić się na zespawanych zespołach po milionach cykli. Dane flotowe europejskich operatorów logistycznych pokazują, że odlewane buty zwykle mają o 15–25% dłuższą trwałość prasowanych klocków na osiach przyczep, szczególnie w połączeniu z najwyższej jakości materiałem ciernym 23K-FF.
Sposób mocowania podszewki również jest inny. Europejskie konstrukcje OE preferują mocowanie śrubowe lub nitowane o dużej wytrzymałości z precyzyjnie wpuszczonymi otworami, podczas gdy w wielu amerykańskich butach na rynku wtórnym stosuje się nity o mniejszej średnicy lub klejenie. Niezbędne jest zachowanie fabrycznej metody mocowania: zastąpienie klejonej wyściółki butem przeznaczonym do nitów może zmienić przenikanie ciepła i doprowadzić do oddzielenia się okładziny pod wpływem obciążeń udarowych.
Numer WVA jest bramą do prawidłowego wyboru. Każdy europejski klocek hamulcowy jest powiązany z referencją WVA, która opisuje zewnętrzne wymiary klocka, profil rowka rolkowego i średnicę sworznia kotwiącego. Równolegle każda platforma pojazdu ma numer części OEM — na przykład BPW 05.091.46.17.0 lub Volvo 3095196. Wiarygodne katalogi rynku części zamiennych przypisują numer OEM do odpowiedniego WVA, a następnie WVA do dostępnych gatunków okładzin i zestawów okuć.
Ignorowanie WVA i porządkowanie według samej średnicy bębna prowadzi do niedopasowanych pozycji sworzni kotwiących, nieprawidłowego sprzężenia rolek krzywki i pogorszenia równowagi hamulca. But, który „wygląda dobrze”, ale ma złą WVA, może wsunąć się pod rolkę podczas stosowania przy pełnym ciśnieniu, powodując niebezpieczne ciągnięcie. Przed złożeniem zamówienia porównaj tablicę identyfikacyjną pojazdu, sprawdź numer OEM i potwierdź, że zapisy WVA dostawcy są zgodne.
Europejski park pojazdów użytkowych obejmuje dziesiątki wariantów osi, ale popyt na rynku części zamiennych dominują trzy rodziny. Identyfikacja buta na podstawie rodziny osi i numeru podszewki powiązanego z WVA pozwala uniknąć zgadywania.
| Rodzina osi/pojazdów | Przykładowy model | Typowy numer OE | Powiązana podszewka WVA |
|---|---|---|---|
| BPW | BPW180 | 05.091.46.17 | 19032 |
| BPW | BPW200 | 05.091.27.83 | 19032 (udostępnione) |
| Ciężarówka Volvo | Volvo200 | 3095196 | 19032 / 19843 |
| Ciężarówka Mercedes-Benz | Benz180 | 659 420 0619 | 19032 / 19843 |
Osie BPW stanowią wyposażenie dużej części naczep i przyczep z dyszlem w stylu europejskim. Platformy BPW180 i BPW200 to „konie pociągowe” – BPW180 występuje na osiach o dopuszczalnej nośności od 9 do 12 ton, a BPW200 w cięższych wariantach. Obydwa wykorzystują żeliwny korpus klocka z wywierconymi występami sworzni kotwiących i szczeliną rolki krzywkowej o wymiarach dostosowanych do standardowego uruchamiania krzywki S. Konstrukcja BPW180 jest dostępna jako gotowy do montażu zespół (patrz Szczegóły szczęk hamulcowych BPW180 ), można zastosować okładzinę z profilu WVA‑19032 i można go dostarczyć ze wstępnie zmontowanym zestawem okuć, co skraca czas montażu w warsztacie. Zamienniki obuwia BPW przeznaczone na rynek wtórny muszą utrzymywać fabrycznie ustawiony luz między rolką a butem; nawet odchylenie o 0,3 mm zmienia punkt odbicia i zakłóca równowagę hamulców na osi.
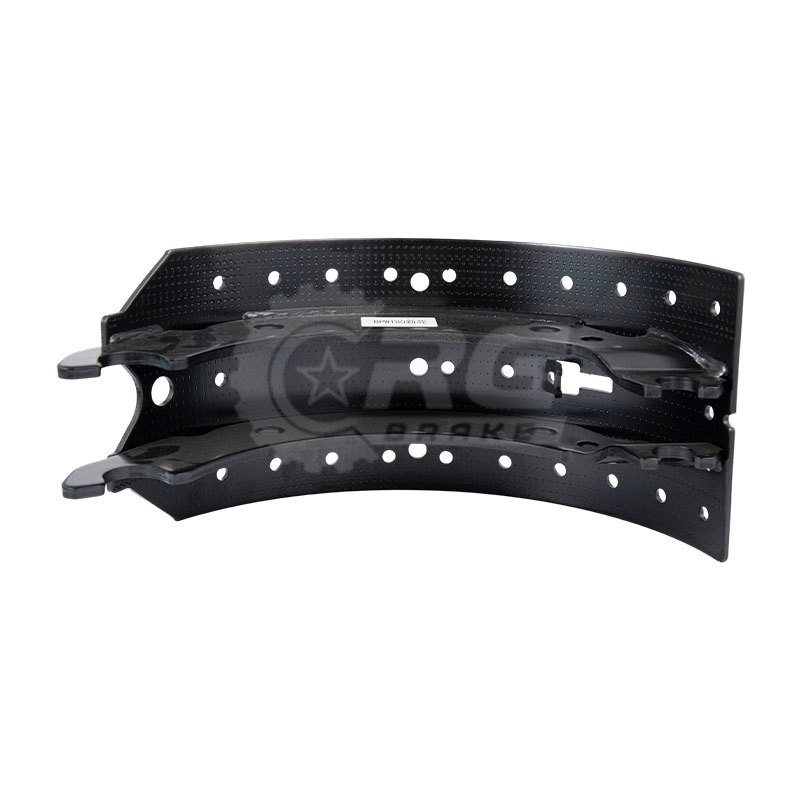 BPW180 05.091.46.17.0 Europejscy producenci szczęk hamulcowych, firma niestandardowa Hamulec CRG - niestandardowy BPW180 05.091.46.17.0 Europejscy producenci i firma klocków hamulcowych to Chiny, nr części BPW180 Numer OEM szczęk hamulcowych... Zobacz produkt →
Europejscy producenci samochodów ciężarowych wybierają szczęki hamulcowe pasujące do ich własnych obudów osi, często mające tę samą geometrię okładzin, ale różniące się szczegółami odlewu podstawy. Podkładka Volvo200, oznaczona numerem OE 3095196, jest powszechnie stosowana w ciągnikach siodłowych Volvo serii FH i FM. Jest to element odlewany zaprojektowany z myślą o cyklach hamowania o wysokiej częstotliwości i regularnym narażeniu na ciepło zwalniacza hamulca silnikowego. Specyfikacje europejskich szczęk hamulcowych Volvo200 wykazują symetryczny wzór nitów, który wspiera klejone i nitowane okładziny, zapewniając dodatkową odporność na ścinanie. Zastosowania Mercedes-Benz, takie jak Benz180 (OE 659 420 0619), opierają się na podobnej filozofii: odlewana szczęka zawiera hartowaną kieszeń rolkową, która jest odporna na zjawisko Brinellinga nawet wtedy, gdy dodatkowe zwalniacze podnoszą temperaturę bębna powyżej 500°C. Obydwa projekty podkreślają, dlaczego rynek części zamiennych musi dokładnie odwzorowywać odlew OE – zastąpienie tłoczonego klocka spowodowałoby przeciążenie ścieżki rolek i przyspieszyło zużycie okładzin.
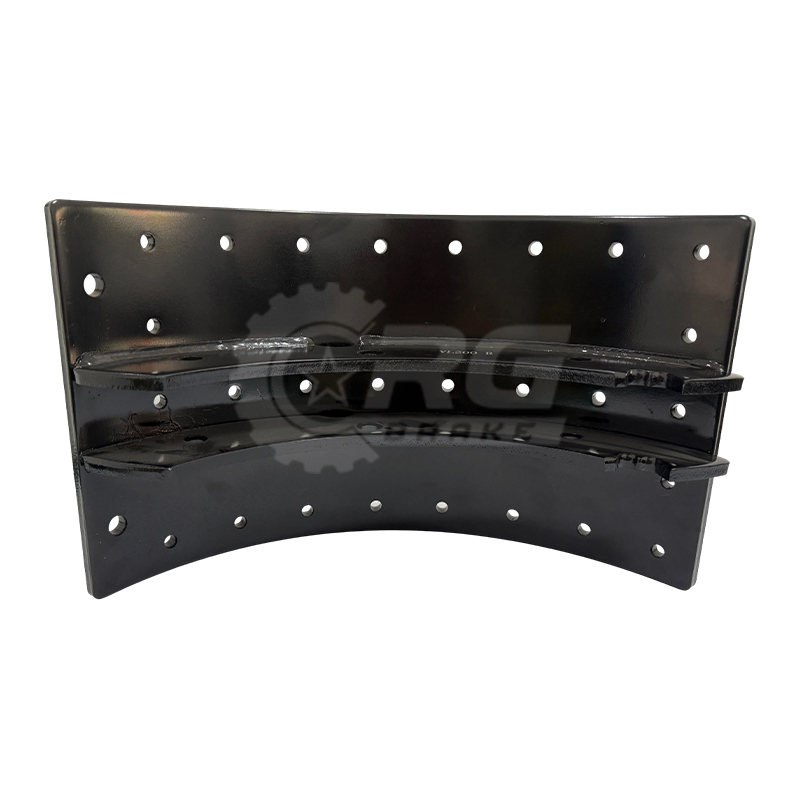 VOLVO200 3095196 Europejscy producenci szczęk hamulcowych, firma niestandardowa Hamulec CRG - niestandardowy VOLVO200 3095196 Europejscy producenci i firma klocków hamulcowych to Chiny, nr części VOLVO200 Numer OEM szczęk hamulcowych ... Zobacz produkt →
Wybór pomiędzy konstrukcją odlewaną a tłoczoną nie jest wyłącznie decyzją dotyczącą kosztów; jest to równanie trwałości zależne od obciążenia osi i cyklu pracy. Odlewane buty dominują w ciężkich zastosowaniach na długich dystansach, gdzie zmęczenie cieplne i odkształcenia mechaniczne są codziennością. Nakładki ze stali tłoczonej, choć lżejsze i tańsze w produkcji, lepiej nadają się do przyczep o średniej ładowności lub sztywnych samochodów ciężarowych, które działają głównie przy regulowanych ograniczeniach prędkości i rzadko kiedy gwałtownie hamują. Proces odlewania umożliwia producentom umieszczenie żeber wzmacniających bezpośrednio za stołem, poprawiając odprowadzanie ciepła i stabilność wymiarową. Kiedy we flocie w 40-tonowej przyczepie zmienia się klocki hamulcowe z tłoczonych na odlewane, okresy międzyobsługowe szczęk hamulcowych często wydłużają się o jedną wymianę całej okładziny, ponieważ sam klocek pozostaje niezmieniony. Przykład odlewanych szczęk hamulcowych Mercedes-Benz pokazuje, jak żebrowana konstrukcja pleców i integralnie odlana kieszeń na rolkę współpracują ze sobą. Dla flot wyposażonych w sprzęt europejski różnych marek, ocena opcje odlewanych szczęk hamulcowych dla Volvo i Mercedesa jako ujednolicona strategia dotycząca rynku części zamiennych upraszcza inwentaryzację i zwiększa niezawodność osi.
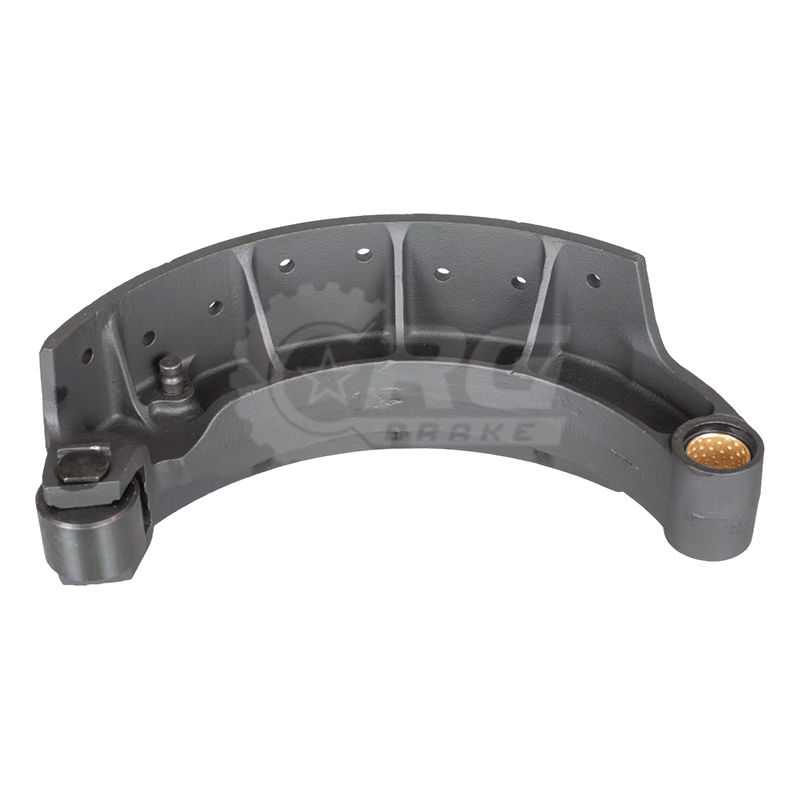 Benz180 659 420 0619 Producenci odlewanych szczęk hamulcowych, firma niestandardowa Hamulec CRG - niestandardowy Benz180 659 420 0619 Odlewane szczęki hamulcowe Producenci i firma to Chiny, nr części Benz180 Odlewane szczęki hamulcowe OEM Num... Zobacz produkt →
Zdyscyplinowany proces selekcji zapobiega niedopasowaniu części, awariom na drogach i ukrytym kosztom przyspieszonego zużycia bębna. Zacznij od tabliczki znamionowej pojazdu; znajduje się na nim informacja o producencie osi i numer oryginalnego wyposażenia. Porównaj numer OE z wyszukiwaniem WVA dostawcy, aby potwierdzić dokładny profil buta. Następnie sprawdź klasę materiału ciernego — na przykład okładziny 23K-FF zapewniają stały współczynnik tarcia w szerokim przedziale temperatur i są domyślnym zaleceniem dla europejskich szczęk hamulcowych o dużej wytrzymałości, chyba że określono związek do specjalnego zastosowania.
Następnie zdecyduj o poziomie podaży. Goły but wymaga oddzielnej podszewki, nitowania i okuć w warsztacie, co zwiększa pracę i zmienność. But z wyściółką i wstępnie zainstalowanym materiałem ciernym eliminuje etap nitowania, ale nadal wymaga od mechanika znalezienia i zamontowania zestawu sprzętu. Najbardziej efektywnym operacyjnie wyborem dla warsztatów flotowych jest kompletny zespół: but, wyściółka i zestaw sprzętu dopasowane fabrycznie i gotowe do montażu. Takie podejście eliminuje błędy w mieszaniu komponentów i gwarantuje, że naprężenie sprężyny powrotnej, luz rolek i mocowanie sworznia kotwiącego są zaprojektowane jako system. Eksploruj okładzinowe szczęki hamulcowe z zestawami osprzętu do kompletnych zespołów aby zrozumieć, w jaki sposób wstępnie zmontowane jednostki skracają przestoje.
Na koniec oceń responsywność łańcucha dostaw. Europejskie szczęki hamulcowe nie są towarem; są to precyzyjnie odlewane elementy zabezpieczające. Dostawca fabryczny, który może produkować zgodnie z rysunkami OE, dostosowywać receptury cierne do regionalnych cykli pracy i wysyłać w dużych ilościach bez wielomiesięcznych czasów realizacji, daje flocie pewność prowadzenia zapasów mniejszych części.
Bezpośrednia współpraca z producentem rozbija tradycyjny łańcuch dystrybutorów i przywraca kontrolę techniczną w ręce kupującego. Bezpośredni dostawca z fabryki może potwierdzić metalurgię odlewów, wytrzymałość na ścinanie wykładziny i tolerancje wymiarowe na podstawie wewnętrznych raportów laboratoryjnych, a nie tylko broszury. CRG Brake projektuje szczęki hamulcowe do europejskich pojazdów użytkowych od ponad dwudziestu lat, obsługując zintegrowaną linię produkcyjną, która zaczyna się od mieszania surowców, a kończy na nitowanych, zmontowanych i zapakowanych zestawach. Ta pionowa integracja oznacza pojedynczy punkt odpowiedzialności za każdy komponent wewnątrz pudełka.
Personalizacja staje się praktyczna na skalę fabryczną. Flota przewożąca drewno w Skandynawii może potrzebować mieszanki o wysokim współczynniku tarcia i niskiej temperaturze; operator z Bliskiego Wschodu obsługujący trasy pustynne może wymagać preparatu odpornego na ciepło i o zmniejszonym blaknięciu. Dostawca fabryczny może dostosować formułę tarcia, a nawet dostosować sztywność sprężyn zestawu osprzętu bez dużych opóźnień typowych dla zewnętrznych firm handlowych. Możliwość dostarczenia produkowanych na zamówienie europejskich szczęk hamulcowych o tej samej zweryfikowanej przez WVA geometrii co część OE zapewnia przewagę zakupową, której resellerzy nie są w stanie powtórzyć. Aby bliżej przyjrzeć się możliwościom produkcyjnym, infrastrukturze testowej i ramom zarządzania jakością leżącym u podstaw tego modelu dostaw, przeczytaj o możliwościach fabrycznych CRG Brake . Kiedy czas sprawności mierzony jest w minutach, a bezpieczeństwo nie podlega negocjacjom, bezpośrednie partnerstwo z fabryką produkującą buty jest posunięciem strategicznym, a nie tylko transakcyjnym.

Amerykańskie szczęki hamulcowe 4707Q A19 3222 D2006 to wysokiej jakości komponent zamienny o dużej wytrzymałości, zaprojektowany specjalnie do ukła...
See Details
4515Q A91 3222 S1293 Amerykańskie szczęki hamulcowe to najwyższej jakości, wysokowydajny element zamienny, skrupulatnie zaprojektowany do stosowani...
See Details
Amerykańskie szczęki hamulcowe CA33 A 3222FM61 to wysokowydajny komponent przeznaczony do dużych obciążeń, zaprojektowany specjalnie tak, aby spełn...
See Details
Europejskie szczęki hamulcowe BPW200 05.091.27.83.0 o wymiarach 420×200 mm to wysokiej jakości komponent zamienny na rynek wtórny, który został skr...
See Details
Odlewane szczęki hamulcowe SC254 1104545 to najwyższej jakości element hamulcowy o wysokiej wydajności, szczegółowo zaprojektowany z myślą o ciężki...
See Details
Szczęki hamulcowe z okładziną 4707Q A19 3222 D2006 zostały specjalnie zaprojektowane, aby zapewnić wyjątkową skuteczność hamowania przy dużych obci...
See Details
Szczęki hamulcowe z okładziną 4718Q A3222 J2272 zostały starannie zaprojektowane, aby zapewnić wyjątkową trwałość i doskonałą wydajność, specjalnie...
See Details
Szczęki hamulcowe z okładziną 4702Q A3222 M2223 z zestawami osprzętu i zestawami okuć, o wymiarach 15 na 4 cale, zostały starannie zaprojektowane, ...
See Details
Zestawy sprzętu 4515Q/4707Q E-2769SHD zostały szczegółowo zaprojektowane specjalnie do użytku z modelami pojazdów 4515Q i 4707Q i służą do wykonywa...
See Details
Ten zestaw części, model E-10244S o numerze części 4709ES2, to najwyższej klasy zestaw do naprawy hamulców, starannie zaprojektowany z myślą o komp...
See DetailsUzyskaj bezpłatną (spersonalizowaną) wycenę

derek@crgbrake.com
vicky@crgbrake.com

 NASZ produkt
Aktualności
Prawa autorskie © Zhejiang Courage Auto Parts Co., Ltd. All Rights
Zarezerwowane
 Pojazdy użytkowe CRG Producenci części hamulcowych