4707Q
Amerykańskie szczęki hamulcowe 4707Q A19 3222 D2006 to wysokiej jakości komponent zamienny o dużej wytrzymałości, zaprojektowany specjalnie do ukła...
See Details


Odlewane szczęki hamulcowe są najczęściej produkowane z żeliwa szarego lub żeliwa sferoidalnego, a wybór między nimi ma bezpośredni wpływ na zachowanie buta w warunkach powtarzających się naprężeń termicznych i mechanicznych. Żeliwo szare zawiera grafit w postaci płatków, który zapewnia materiałowi doskonałą przewodność cieplną i naturalne tłumienie drgań, a są to cenne właściwości elementu, który wielokrotnie pochłania i rozprasza ciepło tarcia podczas hamowania. Jednakże struktura grafitu płatkowego powoduje również, że żeliwo szare jest bardziej kruche, co oznacza, że może pęknąć pod wpływem nagłego obciążenia udarowego lub w przypadku upuszczenia buta lub niewłaściwego obchodzenia się z nim przed montażem.
Z kolei żeliwo sferoidalne zawiera grafit w postaci kulistych kulek, a nie płatków, co znacznie skuteczniej przerywa propagację pęknięć i zapewnia materiałowi znacznie wyższą wytrzymałość na rozciąganie i udarność. To sprawia, że żeliwo sferoidalne jest lepszym wyborem do zastosowań wymagających dużych obciążeń, takich jak kolej towarowa, sprzęt górniczy lub ciężkie pojazdy użytkowe, gdzie szczęka hamulcowa oprócz cykli termicznych poddawana jest większym obciążeniom mechanicznym i udarowym. Kompromis polega na tym, że produkcja żeliwa sferoidalnego jest zazwyczaj droższa i może być nieco trudniejsza w obróbce ze względu na jego większą wytrzymałość, co jest praktycznym czynnikiem, gdy producent podaje duże wielkości produkcji.
Szczęki hamulcowe pracujące w trybie stop-start o wysokiej częstotliwości, takie jak lokomotywy przełączające lub wozy do transportu górniczego, podlegają powtarzającym się cyklom termicznym, które mogą prowadzić do kontroli cieplnej, czyli układu drobnych pęknięć powierzchniowych spowodowanych rozszerzaniem się i kurczeniem powierzchni ciernej szybciej niż materiał rdzenia klocka. Dodanie niewielkich ilości chromu lub molibdenu do składu żelaza poprawia odporność na kontrolę cieplną poprzez zwiększenie wytrzymałości materiału w wysokiej temperaturze i zmniejszenie zmęczenia cieplnego, dlatego też specyfikacje dla wymagających zastosowań w zakresie hamowania często określają konkretną zawartość stopu, zamiast pozostawiać skład zgodnie ze standardowymi domyślnymi ustawieniami żeliwa szarego.
Ponieważ szczęki hamulcowe są elementami krytycznymi dla bezpieczeństwa, wady odlewów, które mogą być kosmetycznie akceptowalne w przypadku innych odlewów żeliwnych, mogą w tym przypadku dyskwalifikować. Zrozumienie, skąd pochodzą te wady, pomaga kupującym ocenić proces kontroli jakości dostawcy, zamiast polegać wyłącznie na końcowej kontroli wizualnej.
| Wada | Typowa przyczyna | Ryzyko w przypadku niewykrycia |
| Porowatość | Uwięziony gaz lub skurcz podczas krzepnięcia | Zmniejszona wytrzymałość, potencjalna inicjacja pęknięć pod obciążeniem |
| Zimno zamknięte | Dwa strumienie stopionego metalu nie ulegają całkowitemu stopieniu | Słaby szew, który może rozdzielić się pod wpływem naprężenia termicznego |
| Inkluzje | Piasek lub żużel uwięziony w stopionym materiale | Zlokalizowane słabe punkty i nierównomierne zużycie powierzchni ciernej |
| Wnęka skurczowa | Niewystarczające podawanie stopionego metalu podczas stygnięcia odlewu | Wewnętrzna pustka, która może rozprzestrzeniać się w pęknięcie pod wpływem cyklicznego obciążenia |
Badania radiograficzne lub ultradźwiękowe na podstawie próbek to najbardziej niezawodny sposób na wykrycie defektów wewnętrznych, takich jak wnęki skurczowe i wtrącenia, które nie byłyby widoczne z zewnątrz odlewu, ponieważ defekty te często znajdują się pod powierzchnią w najgrubszych częściach buta, gdzie chłodzenie jest najwolniejsze.
Odlewany klocek hamulcowy to tylko połowa zespołu; okładzina cierna związana lub mechanicznie przymocowana do jej powierzchni jest tym, co faktycznie styka się z kołem lub bębnem. Metoda mocowania tej wyściółki ma znaczący wpływ na zachowanie buta w miarę zużywania się wyściółki przez cały okres jego użytkowania. W nitowanych wyściółkach zastosowano mechaniczne łączniki osadzone w zagłębionych otworach w odlewie buta, co umożliwia wymianę wyściółki niezależnie od korpusu buta, wydłużając żywotność buta w przypadku wielokrotnych wymian podszewki. Wadą jest to, że łby nitów stopniowo odsłaniają się w miarę zużywania się okładziny, a dalsze użytkowanie powyżej tego punktu może spowodować, że nity zarysują współpracującą powierzchnię, dlatego nitowane okładziny wymagają określonej granicy zużycia, która powoduje wymianę, zanim nastąpi kontakt z nitami.
Okładziny klejone, które wykorzystują klej wysokotemperaturowy do mocowania materiału ciernego bezpośrednio do odlewu buta, całkowicie eliminują problem nacinania nitów i mogą wytrzymać nieco grubszą użyteczną głębokość okładziny, ponieważ wewnątrz materiału podszewki nie ma łba nitu. Jednakże jakość wiązania zależy w dużym stopniu od przygotowania powierzchni odlewu przed nałożeniem okładziny; wszelkie resztki zgorzeliny odlewniczej, utlenienie lub zanieczyszczenie powierzchni klejenia mogą spowodować rozwarstwienie wyściółki pod wpływem ciepła i wibracji podczas pracy, co jest przyczyną awarii, która często pojawia się dopiero po pewnym czasie użytkowania buta.
Śrutowanie powierzchni odlewu przed nałożeniem klejonej okładziny usuwa zgorzelinę walcowniczą i tworzy lekko chropowaty profil, który poprawia mechaniczną blokadę kleju, czego nie należy pomijać nawet wtedy, gdy odlew wydaje się wizualnie czysty, ponieważ niewidoczne dla oka utlenianie może nadal zakłócać wiązanie klejowe. Dostawcy, którzy piaskują, odtłuszczają i nakładają podkład wiążący w kontrolowanej kolejności, zazwyczaj produkują wykładziny o bardziej stałej sile wiązania niż ci, którzy polegają na pojedynczym przejściu strumieniowo-ściernym bez kolejnego etapu odtłuszczania.
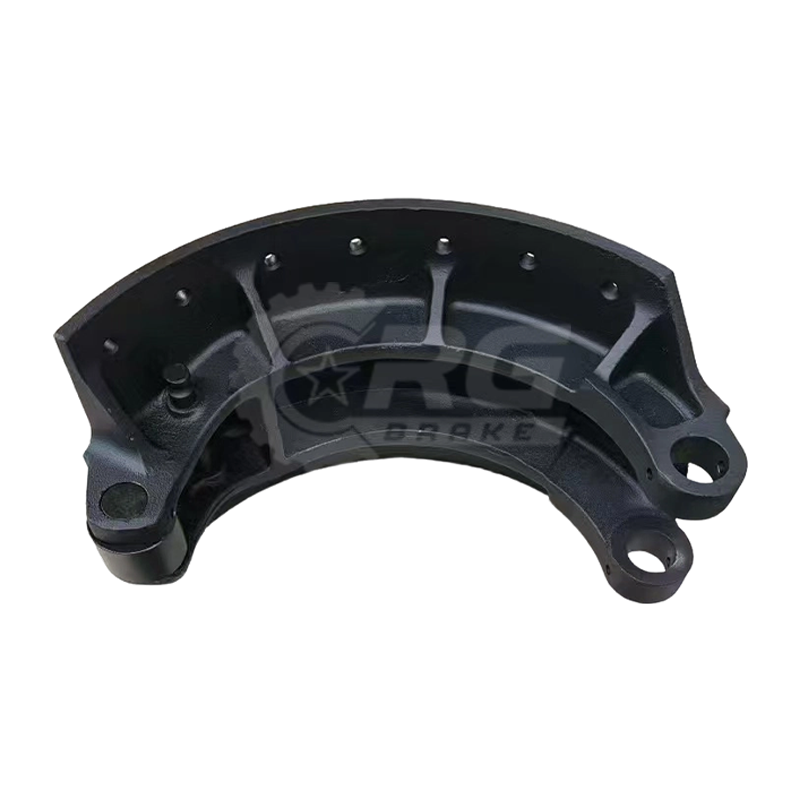
Sposób, w jaki zużywa się szczęka hamulcowa w całym okresie jej użytkowania, dostarcza przydatnych informacji diagnostycznych na temat prawidłowego działania układu hamulcowego, wykraczając poza proste wskazanie, kiedy klocek wymaga wymiany. Równomierne zużycie na całej powierzchni styku zazwyczaj wskazuje na prawidłowe ustawienie klocka z bębnem lub bieżnikiem koła, podczas gdy zużycie skupione na jednej krawędzi klocka często wskazuje na niewspółosiowość, nieokrągły bęben lub nierówne napięcie sprężyny w mechanizmie uruchamiającym. Ukośne lub zwężające się ślady zużycia mogą wskazywać, że klocek nie przylega równo do powierzchni bębna, co zmniejsza efektywną powierzchnię styku hamulca i może prowadzić do przegrzania skoncentrowanego na mniejszym obszarze styku.
Nabywcy zaopatrujący się w odlewane szczęki hamulcowe do zastosowań regulowanych, takich jak transport kolejowy lub komercyjny, zazwyczaj muszą zweryfikować zgodność z uznanymi normami testowymi, zamiast polegać na ogólnych zapewnieniach jakościowych dostawcy. Testy twardości potwierdzają, że odlew osiągnął zamierzoną mikrostrukturę, ponieważ but zbyt miękki będzie się szybko zużywał, a zbyt twardy może stać się kruchy i podatny na pękanie pod wpływem uderzenia. Testy rozciągania i udarności próbek odlewów z każdej partii produkcyjnej weryfikują, czy skład stopu i szybkość chłodzenia zapewniają właściwości mechaniczne określone w zamówieniu, zamiast zakładać konsystencję na podstawie samej specyfikacji stopu.
Weryfikacja wymiarowa ma takie samo znaczenie jak właściwości materiału, szczególnie w przypadku krzywizny powierzchni ciernej buta, która musi wystarczająco ściśle odpowiadać promieniowi bębna lub koła, aby uzyskać pełną powierzchnię styku. Odlany klocek o nawet małym promieniu będzie początkowo stykał się z bębnem tylko na jego krawędziach, co wymaga dłuższego okresu docierania przed osiągnięciem pełnego kontaktu i zwiększa zużycie krawędzi stykowych w tym okresie docierania. Żądanie weryfikacji promienia pomiarowego w ramach kontroli przychodzącej, zamiast polegać wyłącznie na wizualnym porównaniu z butem referencyjnym, pozwala wykryć ten problem wymiarowy przed zamontowaniem i oddaniem butów do użytku.

Amerykańskie szczęki hamulcowe 4707Q A19 3222 D2006 to wysokiej jakości komponent zamienny o dużej wytrzymałości, zaprojektowany specjalnie do ukła...
See Details
4709ES2 EATON 819707 Szczęki hamulcowe American to wysokowydajny, wytrzymały element hamulcowy, starannie zaprojektowany, aby spełniać rygorystyczn...
See Details
Europejskie szczęki hamulcowe BPW200 05.091.27.83.0 o wymiarach 420×200 mm to wysokiej jakości komponent zamienny na rynek wtórny, który został skr...
See Details
Europejskie szczęki hamulcowe VOLVO200 3095196 zostały skrupulatnie zaprojektowane i skonstruowane, aby spełniać rygorystyczne wymagania samochodów...
See Details
Szczęki hamulcowe 4515Q A91 3222 S1293 Lined to wysokowydajny element hamulcowy, starannie zaprojektowany, aby spełniać rygorystyczne wymagania now...
See Details
BPW200 05.091.27.83.0 Szczęki hamulcowe z okładzinami to najwyższej jakości element hamulcowy o wysokiej wydajności, szczegółowo zaprojektowany do ...
See Details
Szczęki hamulcowe z okładziną 4718Q A3222 J2272 zostały starannie zaprojektowane, aby zapewnić wyjątkową trwałość i doskonałą wydajność, specjalnie...
See Details
Te szczęki hamulcowe z okładzinami EATON 819707 4709ES2 z zestawami osprzętu mają wymiary 16,5 na 7 cali i zostały specjalnie zaprojektowane, aby p...
See Details
Zestawy osprzętu 4515E E-1816SHD, oznaczone numerem OEM E-1816SHD, to najwyższej jakości zestaw okuć, starannie zaprojektowany z myślą o kompleksow...
See Details
Zestawy osprzętu 4515E E-1816SHD, oznaczone numerem OEM E-1816SHD, stanowią wysokiej jakości, kompleksowy zestaw okuć, starannie zaprojektowany do ...
See DetailsUzyskaj bezpłatną (spersonalizowaną) wycenę

derek@crgbrake.com
vicky@crgbrake.com

 NASZ produkt
Aktualności
Prawa autorskie © Zhejiang Courage Auto Parts Co., Ltd. All Rights
Zarezerwowane
 Pojazdy użytkowe CRG Producenci części hamulcowych